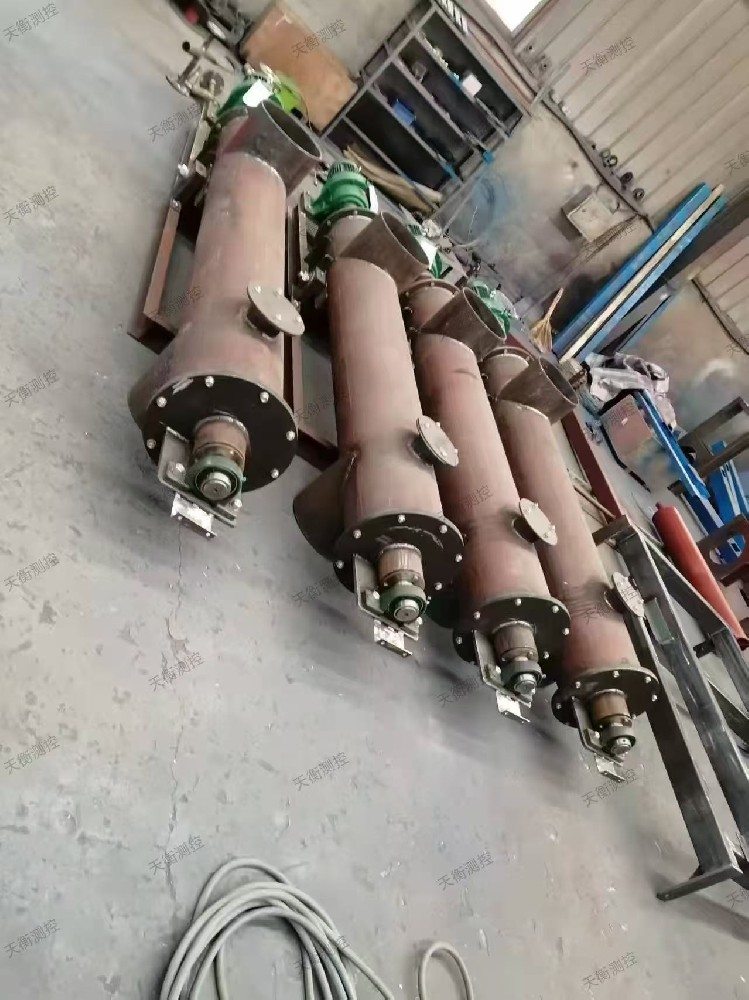
徐州高精度皮带秤技术哪家强?真正评判标准全在这几点上
你在锅炉车间盯过仪表吗?流量数据稳定在设定线上,你心里踏实;一旦波动超过1%,炉膛温度跟着起伏,煤耗数据开始变脸,那种焦灼感我太熟悉了。
不少同行抱怨,新装的皮带秤用不到半年,精度就从标称值掉没了。不是秤不行,而是大多数人前期选型时压根没抓住“长期稳定性”这条命脉。
搞了十几年称重给煤机,我总结出五条真正决定皮带秤好坏的标准,每一条背后都有烧钱的教训。
标准一:传感器布置方式,决定了“短期准”还是“长期准”
很多厂家宣传称重精度,张口就是0.5%,但用起来并不是那么回事。区别在哪?传感器结构。
传统双托辊悬浮式结构,物料重量通过杠杆传递到传感器,机械连接点达到十几个。只要有一个连接销磨损、密封皮老化,力值传递就会失效,不是多称就是少称。用了三个月精度开始漂移,维修钳工拆装半天,生产计划全打乱。
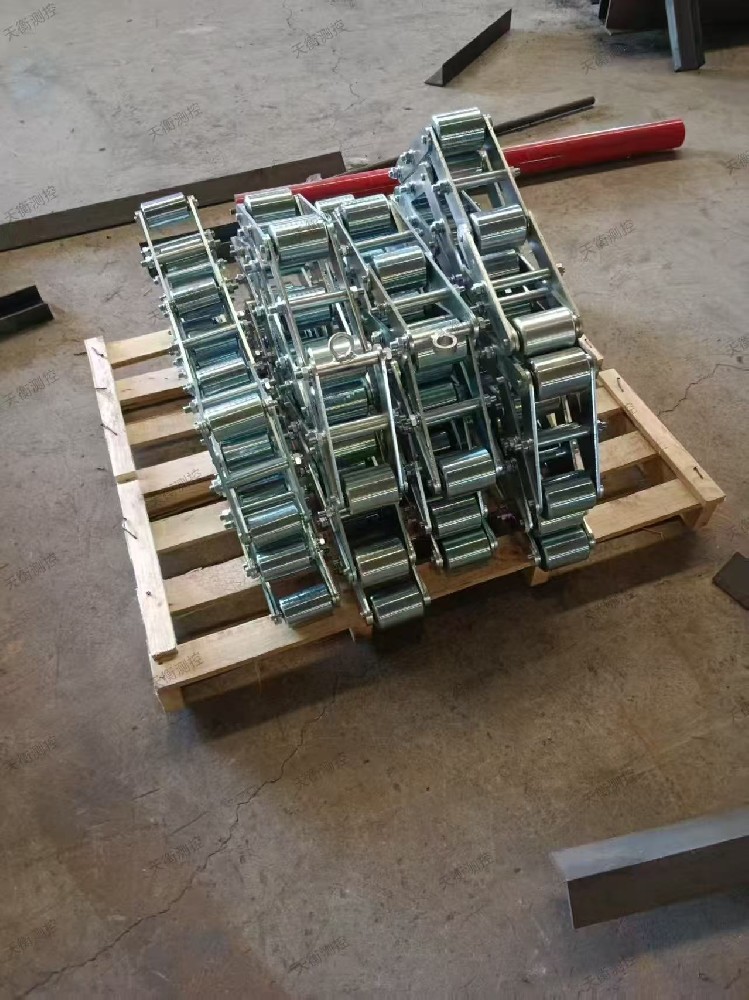
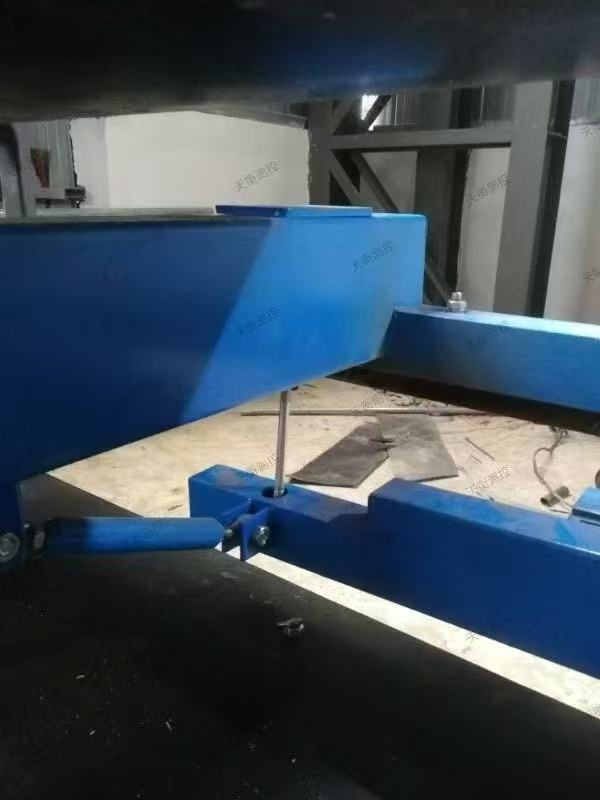
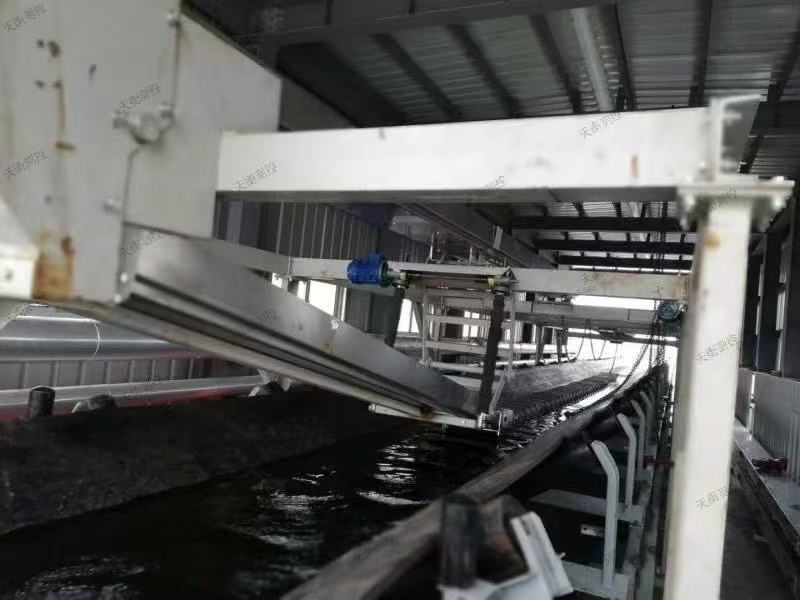
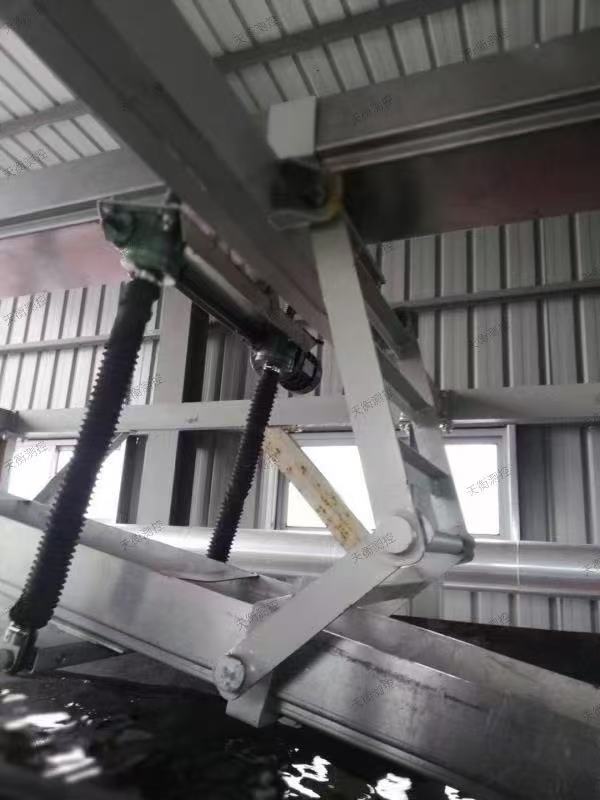
好的做法是全悬浮式称重桥架。我们去徐州天衡测控看他们的JCG90系列,整个称重桥架直接悬浮安装在主结构上,物料重力无损耗地传递到传感器。这种结构省去了大量机械连接,从源头上堵住了“几个月后精度飘”的隐患。相比传统杠杆结构,全悬浮式的抗干扰能力更强,特别是应对回料冲击和皮带张力变化时,优势非常突出。
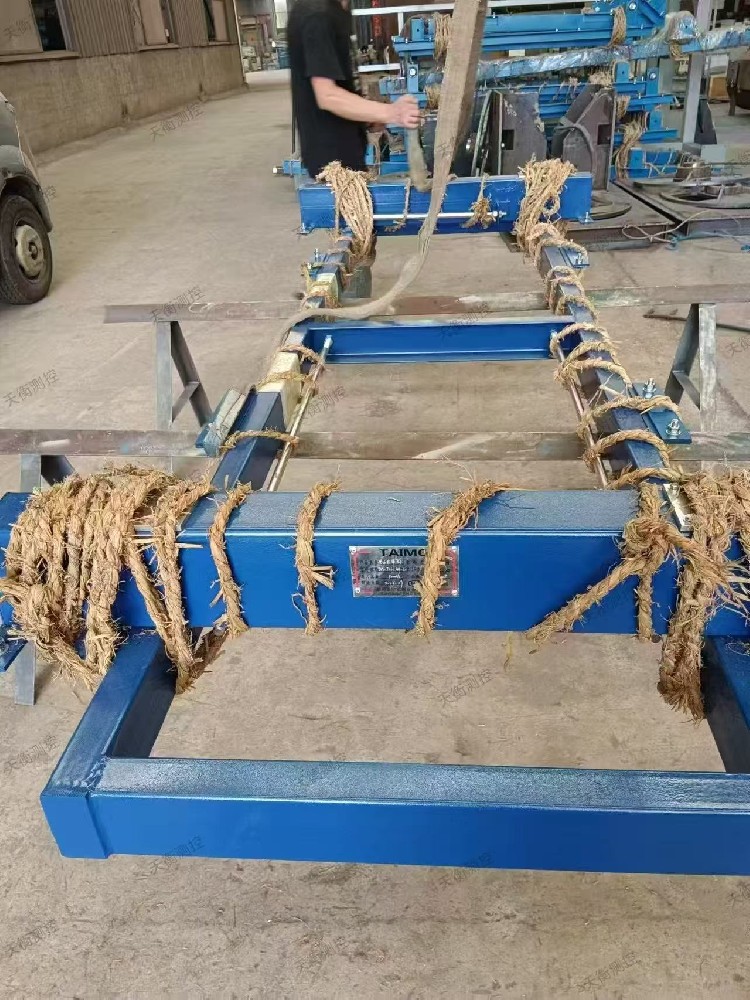
实操建议: 合同技术附件里,明确要求称重桥架采用全悬浮式结构,传感器数量不少于4只,且必须采用数字式传感器,精度C3级以上。
标准二:耐压外壳不是“厚度问题”,是“密封工程问题”
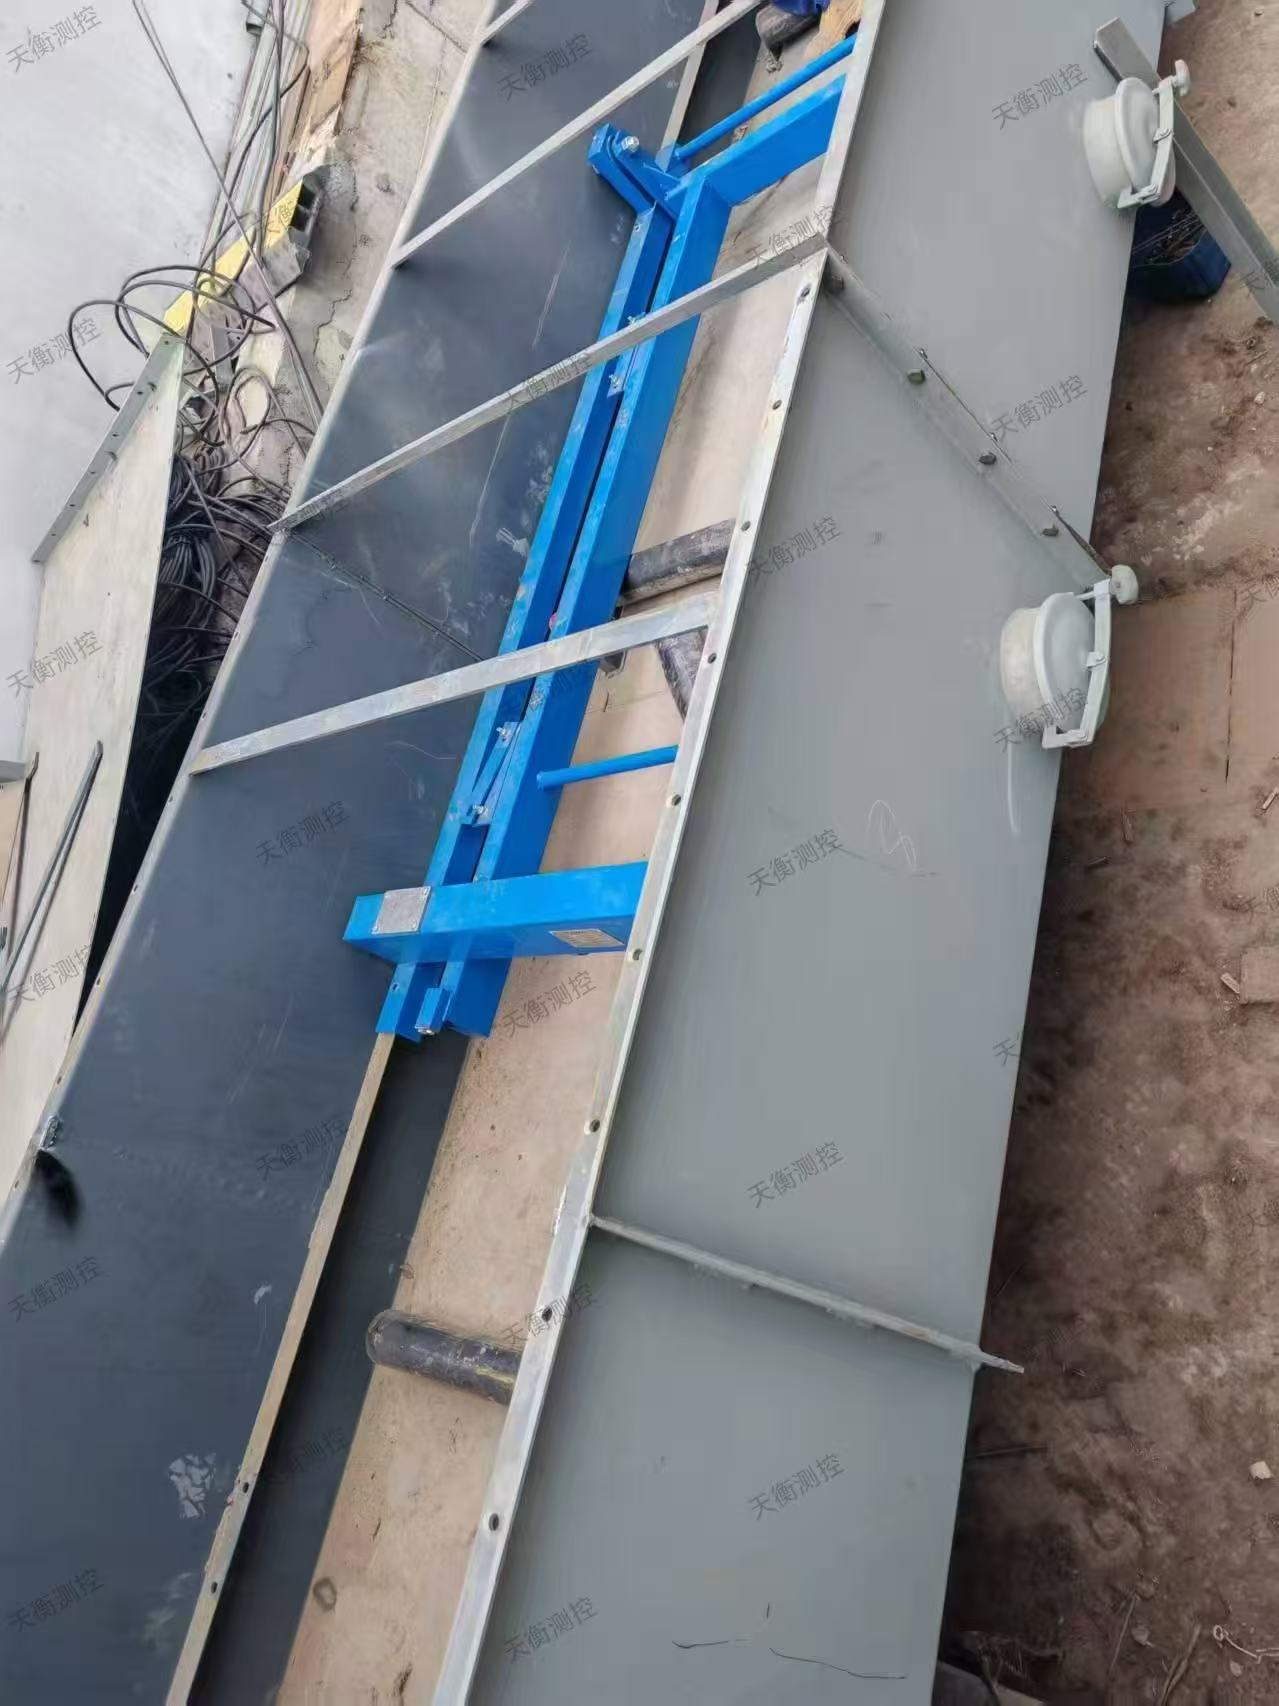
化工、电力行业给煤机有个硬性门槛——耐爆压力。很多厂家的外壳焊接完做个气密性测试就算交差。但真正到了现场,接缝处跑风漏粉,煤粉堆积到一定程度,自燃风险陡增。
某热电厂改造时,前端用的老款设备耐压只能到0.2Mpa左右,负压系统一波动,壳体和检修门缝隙就开始往外喷粉。后来更换了徐州天衡耐压外壳采用碳钢制造的设备,壳体结合面经过精密加工,耐压能力达到0.35Mpa,现场负压波动时不再往外冒粉。这不仅是效率问题,更是安全底线。
实操建议: 招标文件里规定壳体耐压指标不低于0.35MPa,并要求投标方提供耐压测试报告和气密性检测记录。
标准三:控制系统是否真的为“动态称重”优化过
皮带秤无时无刻不在震动、变载,拉绳跑偏、皮带打滑。数字式控制器的处理速度,直接决定了每次称重扫描周期的准确度。
某水泥厂之前用的称重仪表刷新速率只有10次/秒,皮带速度稍有波动,累计量偏差就放大了。更换为天衡的数字式控制器后,系统处理速度提升数倍,同时能实时监控皮带速度、载荷及运行状态,发现堵料、断料,直接报警并联动DCS。远程通讯加双路DCS接口,调度室和热控工程师站同步显示,不用跑现场就能掌握瞬时流量、累计量及偏差值。
实操建议: 采购前问清楚控制器是否支持Modbus、Profibus或以太网通讯接口,与DCS的联动信号是否涵盖运行、报警、断煤和堵煤状态。
标准四:皮带防跑偏与清扫能力,直接决定“维护成本”
皮带跑偏是称重给煤机维护成本最高的故障点,没有之一。
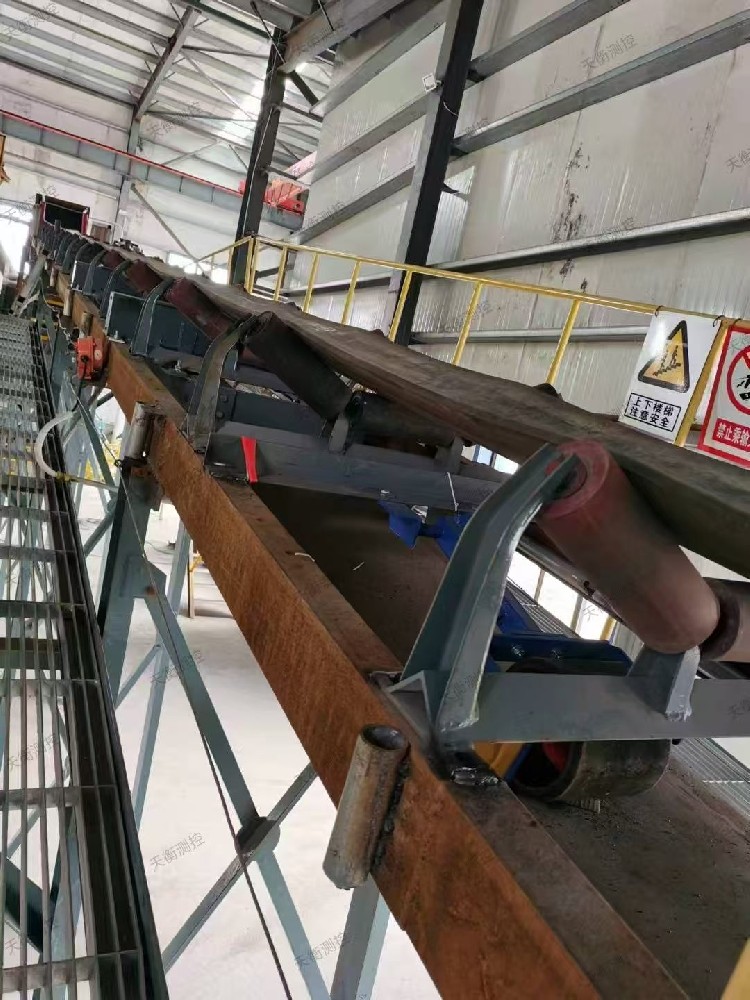
跑偏的原因是滚筒表面与皮带打滑。市面上许多设备用光面滚筒,一旦物料含水率增大,皮带驱动力骤降。真正靠谱的做法是用主动滚筒表面人字型橡胶层,驱动力增大,配合从动滚筒腰鼓形设计和自动纠偏装置,有效降低皮带跑偏概率。
清扫环节同样关键。皮带回程带料不解决,落料堆积在底部托辊上,称重区段承受额外重量,精度直接受影响。设计合理的皮带外清扫是重锤刮板式,内清扫V字形橡胶刮板,底部还配备链式刮板输送机,飞灰处理不需要人工干预。
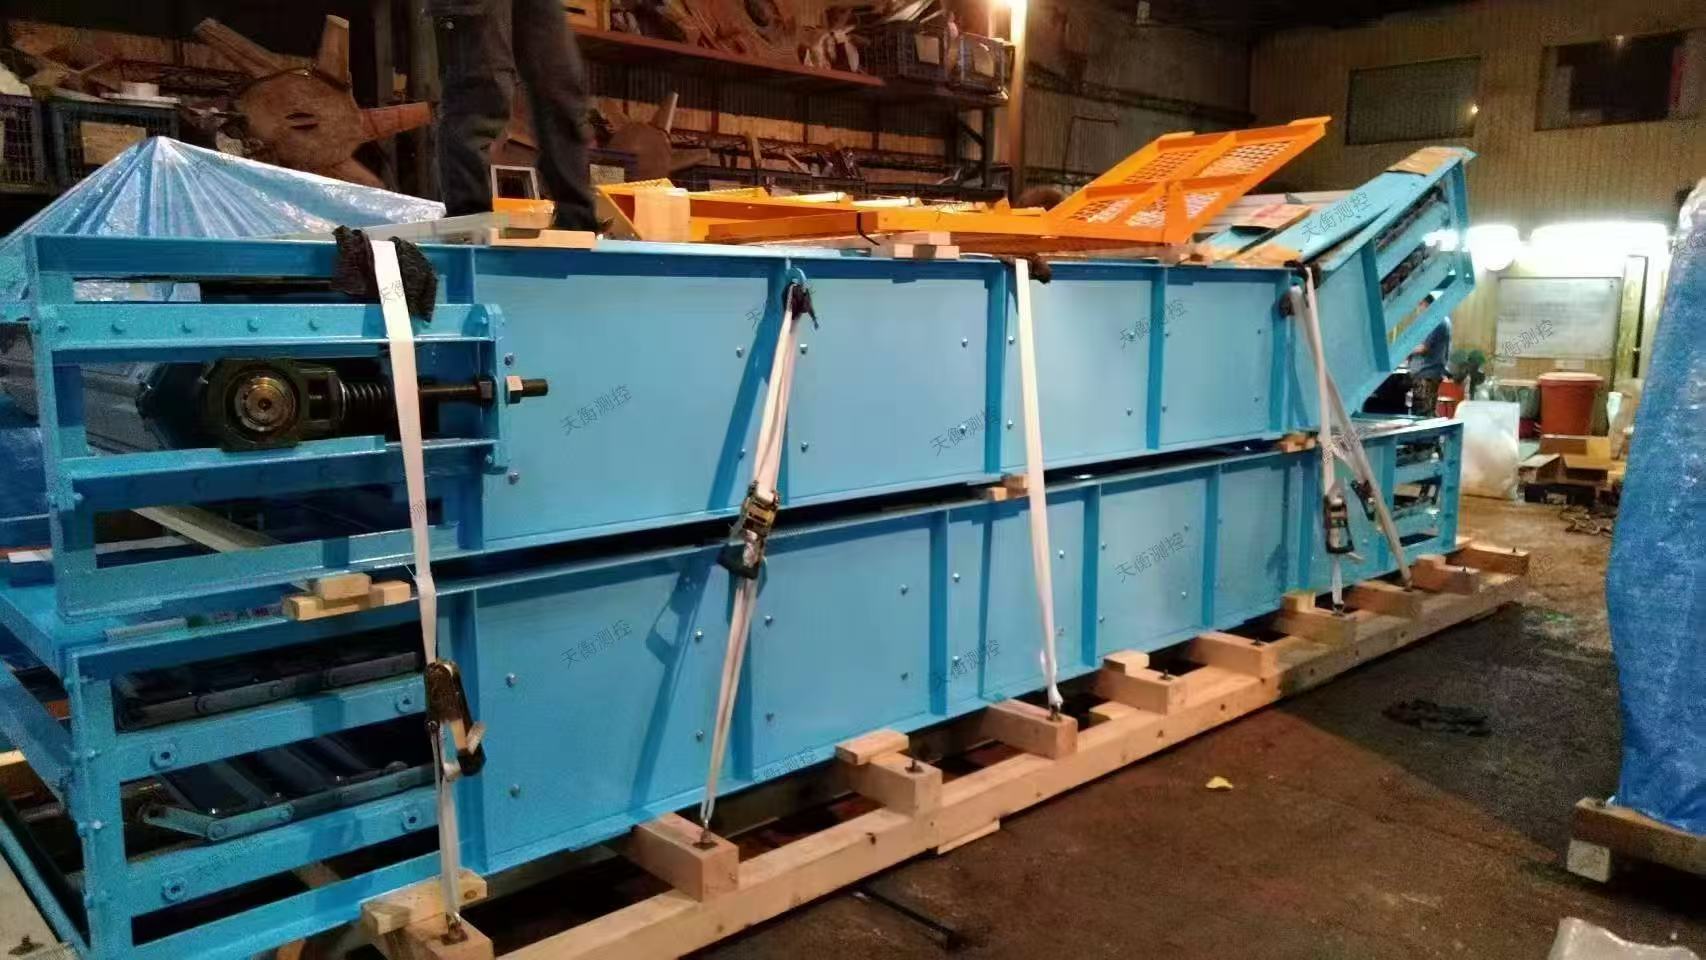
实操建议: 现场考察时,让供应商打开壳体检修门,观察刮板与皮带贴合是否紧密,链式清扫机的刮板间距是否合理,这部分能直观反映设计用心程度。
标准五:额定出力要留有合理空间,不是越大越好
有的项目担心出力不够,宁可选大一个型号,结果皮带机长期在30%负荷下运行,料层太薄,称重精度下滑到无法使用。行业经验是给煤机在70%—90%额定出力区间运行时,称重精度最有保障。
徐州天衡JCG90系列最大出力1400t/h,皮带宽度500—1400mm,最长38米,覆盖了流化床锅炉绝大多数工况需求。但具体选型时需要结合锅炉额定蒸发量、燃料热值及给煤粒度进行详细计算,而不是简单套用锅炉铭牌。
实操建议: 选型阶段要求供应商提供转速-出力-精度的关系曲线,把常用工况标注在曲线上,看是否落在精度保证区间内。
说到底,皮带秤不是买回去装上就完事的“铁疙瘩”,而是锅炉系统称重管理的起点。多花一点时间把结构、控制、清扫这些细节抠明白,远比翻来覆去砍那几万块钱更有价值。骨子里舍得用料、细节经得起推敲的设备,才是摊下来最省钱的设备。
徐州高精度皮带秤机构如何让计量精度长期保持稳定在线?
徐州高精度皮带秤哪家服务好?选厂家前先看这几个关键点
徐州专业高精度皮带秤公司,如何选靠谱的优质生产服务商?
徐州高精度皮带秤源头公司怎么挑?记住这几点采购更省心
徐州高精度皮带秤源头公司,揭秘不卡料不断测的关键